


(焦作工贸职业学院,河南焦作454550)
摘要:以聚碳酸酯(PC)电缆固定管夹为研究对象,其尺寸为31.28mm×29.11mm×24.38mm。采用中央复合设计(CCD)法,筛选出对体积收缩率影响最大的4个工艺参数:熔体温度、保压时间、保压压力和冷却时间。使用Moldflow软件进行模拟计算,得到每组对应的制件体积收缩率数据。建立一个线性回归模型来预测体积收缩率。模型分析显示,保压时间和冷却时间的交互作用对体积收缩率影响最大。方差分析结果表明,相关系数为0.9279。通过响应面模型的优化分析得到最佳工艺参数组合:熔体温度293℃、保压时间14s、保压压力30MPa、冷却时间119s。验证结果显示,制件的体积收缩率由0.9512%减少至0.6550%。
关键词:电缆固定管夹;聚碳酸酯材料;注塑成型;响应面分析;体积收缩率
在现代汽车、电力及电子设备中,聚碳酸酯(PC)材料因其优异的机械性能、耐热性及透明性,被广泛应用于高性能零部件的制造[1-2]。其中,电缆固定管夹作为汽车线束及电子设备中重要的连接和固定元件,其结构复杂且对尺寸精度要求较高。在注塑成型过程中,材料的流动行为、冷却速度及模具结构等因素会直接影响零件的成型质量,尤其是体积收缩率的变化对零件的尺寸稳定性和装配精度有重要影响[3-4]。因此,优化注塑工艺参数以减小零件收缩和变形,是提高PC电缆固定管夹产品质量的关键环节。
近年来,计算机辅助工程(CAE)技术在塑料零件注塑成型研究中得到广泛应用。通过CAE模拟可以在设计阶段预测零件在注塑过程中的填充、保压、冷却及体积收缩状况,从而减少实际生产中的试模次数和材料浪费[5-7]。尤其是结合响应面方法(RSM)的工艺优化研究,能够系统分析注射温度、注射速度、保压压力等关键工艺参数对零件性能的影响,同时在多因素、多水平条件下寻求最优工艺参数组合[8-10]。这种方法不仅提高了优化效率,也为零件性能提升提供了依据。
材料在熔融状态下注入模具后,随冷却而发生体积收缩,不均匀收缩、变形及应力集中会影响零件的装配性能和使用寿命[11-12]。因此,本文以PC电缆固定管夹为研究对象,基于CAE模拟平台,结合响应面优化方法,系统研究注塑工艺参数对零件体积收缩率的影响。通过建立注塑工艺与收缩率之间的响应面模型,分析关键工艺参数的敏感性,得到最优工艺参数组合。同时,对比优化前后的体积收缩率变化,评估工艺优化的效果,为实际生产提供参考。
1 塑件结构与工艺分析
1.1 研究对象
图1为PC电缆固定管夹。本研究中,以UG12.0软件建立的三维模型作为起点,详细定义几何形状和尺寸,确保设计的精确性和完整性。依据实际生产需求,确定PC电缆固定管夹的长为31.28mm,宽为29.11mm,高为24.38mm。图2为PC电缆固定管夹三视图。
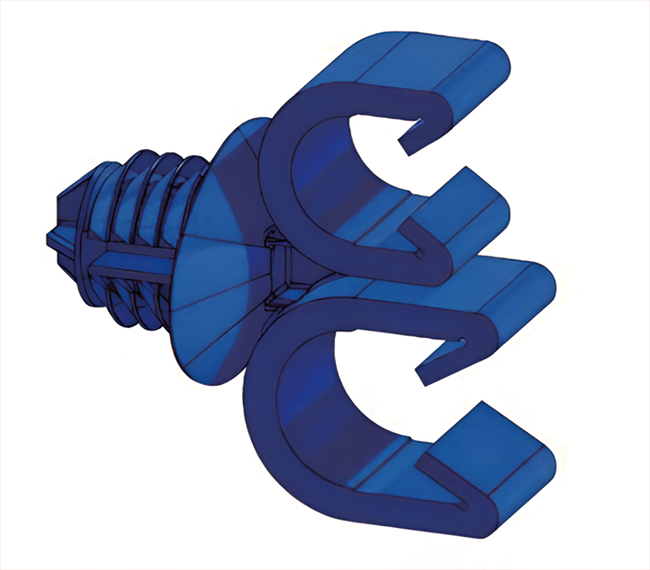
图1 PC电缆固定管夹
1.2 CAE模型的创建
将PC电缆固定管夹的3D模型导入Moldflow2021,进行网格划分,网格统计匹配百分比达到95.4%,网格数量55374个。图3为PC电缆固定管夹网格分布。从图3可以看出,网格划分均匀,各单元的形状和尺寸均符合要求,为后续的流动、热传导和体积收缩率分析奠定基础。高质量的网格划分不仅提高计算的精度,还减少计算时间,使得模拟过程更加高效[13-15]。由于PC塑料具有高透明度、抗冲击性、耐热性、轻量化、耐紫外线和电绝缘性等优点,其在许多行业中广泛应用[16]。这些特性使PC成为一种理想的注塑成型材料,能够用作电缆固定管夹材料。
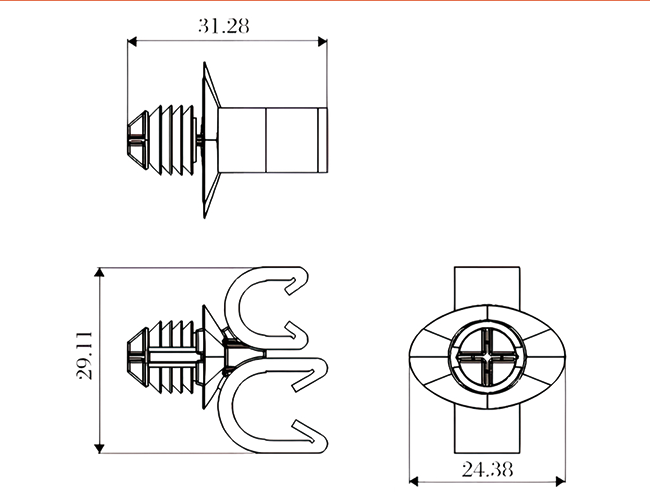
图2 PC电缆固定管夹三视图

图3 PC电缆固定管夹网格分布
表1为PC材料的相关参数。在完成模型建立和网格划分后,进行初始体积收缩分析是下一步重要的工作。通过Moldflow软件可以模拟注塑成型过程中各参数对制件体积收缩的影响[17]。在熔体温度320℃、保压时间15s、保压压力30MPa和冷却时间130s条件下进行初始分析。

表1 PC材料的相关参数
图4为初始模拟结果。从图4可以看出,制件的体积收缩率为0.9512%,主要分布在厚度较薄的圆片位置处,这与连接件的几何形状和材料特性有关。表1所示为PC材料供应商提供的成型参数。其中,材料推荐的体积收缩率范围为0.5%~0.7%是依据GB/T14486—2008的要求。在初始工艺参数条件下,CAE仿真得到制件整体体积收缩率为0.9512%,高于材料推荐范围。考虑到该零件为具有装配和夹持功能的注塑件,对尺寸稳定性要求较高,因此有必要在初始工艺参数基础上进一步优化工艺参数,以降低体积收缩率并改善成型质量。
在数据分析方面,通过对初始体积收缩率结果的详细分析可以识别出影响体积收缩的主要因素。例如,冷却时间过短可能导致材料在模具中未完全固化,从而引起体积收缩率过大。同样,熔体温度过高也会导致制件内部应力无法完全释放,增加体积收缩率过大的风险[18]。通过对这些数据的深入分析可以为工艺参数优化提供依据,确保最终制件满足设计要求。
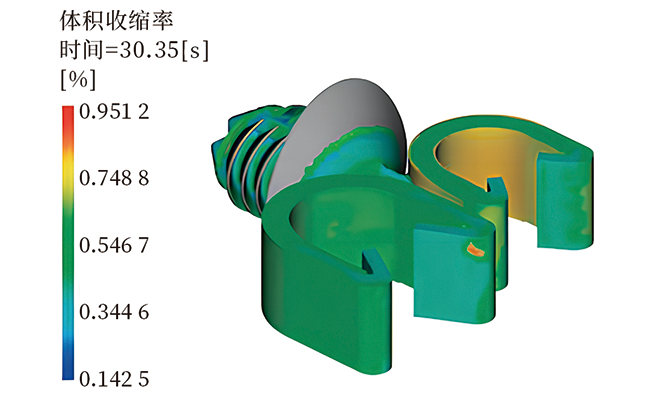
图4 初始模拟结果
2 响应面优化模型的建立
2.1 因素水平设计
在本实验中,采用中央复合设计(CCD)的方法来优化成型工艺参数。该设计方法能够有效地研究多个因素对响应变量的影响,并确定最优的工艺参数组合。为了系统研究这些变量对制件体积收缩率的影响并确定每个因素的4个不同水平,对影响体积收缩力的工艺参数进行筛选。表2为工艺参数筛选结果。
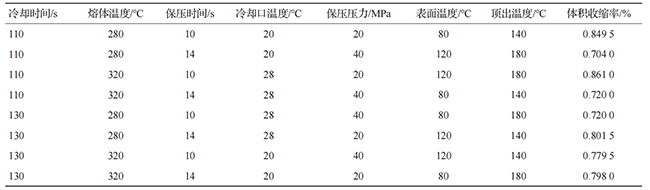
表2 工艺参数筛选结果
表3为工艺参数对体积收缩率的影响程度。从表3可以看出,熔体温度、保压时间、保压压力和冷却时间这4个工艺参数对体积收缩率的影响最为显著,因此将其选定为研究变量。采用CCD方法能够在实验过程中系统地改变各因素的水平设置,从而全面揭示每个因素及其交互作用对制件体积收缩率的影响规律。基于上述实验方案获取的数据,将用于构建响应面模型,并进一步通过方差分析和优化分析确定最优工艺参数组合,以实现体积收缩率的最小化[19]。
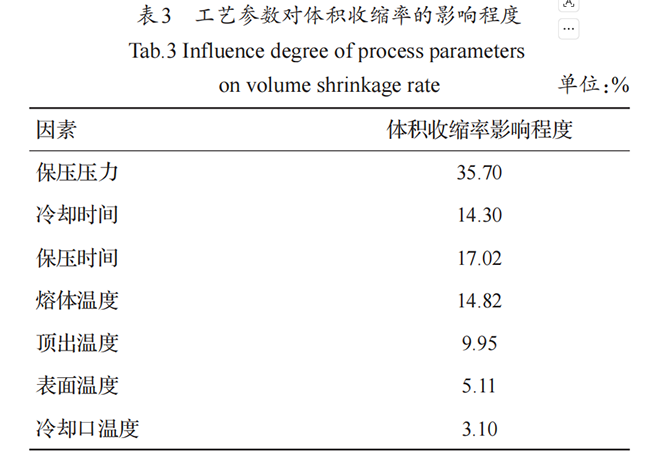
表3 工艺参数对体积收缩率的影响程度
通过工艺参数对体积收缩率的影响程度确定选择熔体温度(A)、保压时间(B)、保压压力(C)和冷却时间(D)作为影响因素。表4为4个因素的选择范围。
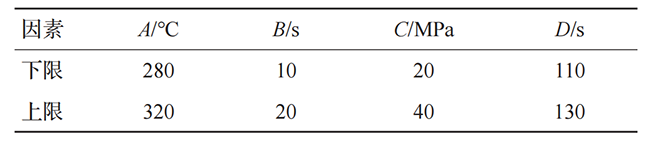
表4 4个因素的选择范围。
2.2 响应面样本数据
为了获取详细的实验数据,利用DesignExpert10.0软件进行实验设计,实验采用CCD优化注塑成型工艺参数,设计30个实验组合。通过Moldflow软件对这30个实验组合进行模拟计算,得到每个组合对应的制件体积收缩率数据。表5为DOE实验样本。从表5可以看出,各个工艺参数的不同组合对制件的体积收缩率有显著影响。将这些数据作为后续分析的基础,以便进一步研究各因素的影响以及最佳参数组合[20]。
2.3 响应面拟合
在本实验中,通过响应面法对注塑成型工艺参数进行拟合分析,以期找出最佳参数组合,减少制件的体积收缩率(η)。首先,根据实验数据,采用线性回归方法得到以下响应面模型方程:
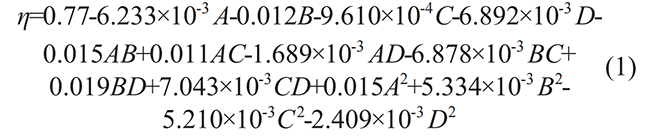
方程1
通过分析该方程的各个系数可以确定各工艺参数及其交互作用对体积收缩率的影响程度。冷却时间(D)的系数为-6.892×10⁻³,冷却时间与体积收缩率负相关,适当延长冷却时间有助于减少变形。熔体温度(A)的系数为-6.233×10⁻³,表明熔体温度与体积收缩率负相关,适当升高熔体温度可以减少体积收缩率。交互作用项如BD、AB等,表示两个因素的组合对体积收缩率的影响。从式(1)可以看出,BD项的系数最大,为0.019,表明保压时间和冷却时间的交互作用对体积收缩率影响最大。其次是AB项系数,为-0.015,表明熔体温度与保压时间交互作用影响显著。
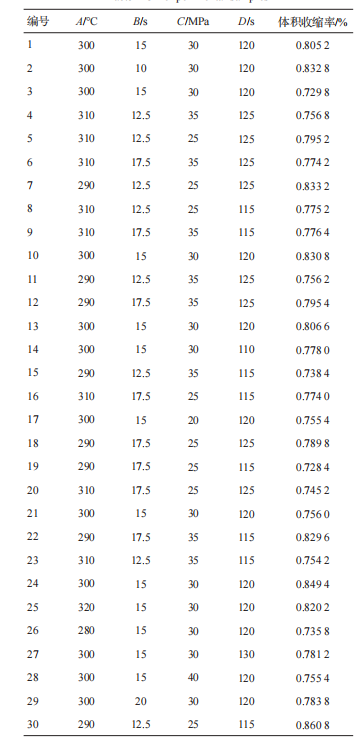
表5 DOE实验样本
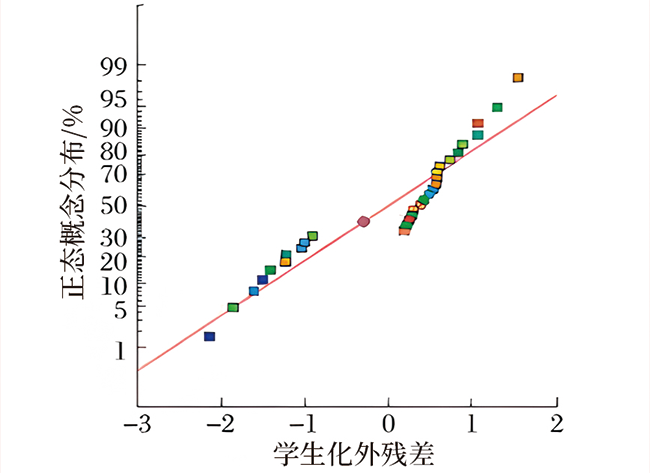
图5为拟合曲线与正态分布。从图5可以看出,无论是正态分布图还是拟合曲线图,图中的数据点均大致沿着中心直线两侧均匀散布。这种分布模式表明模型与数据之间的拟合度很高,因此该模型非常适合用于预测实验结果。这表明通过响应面法拟合分析,成功建立能够准确预测体积收缩率的回归模型方程[21]。这为下一步优化模拟注塑成型工艺参数提供依据,有助于提升制件质量,减少生产中的体积收缩率问题。
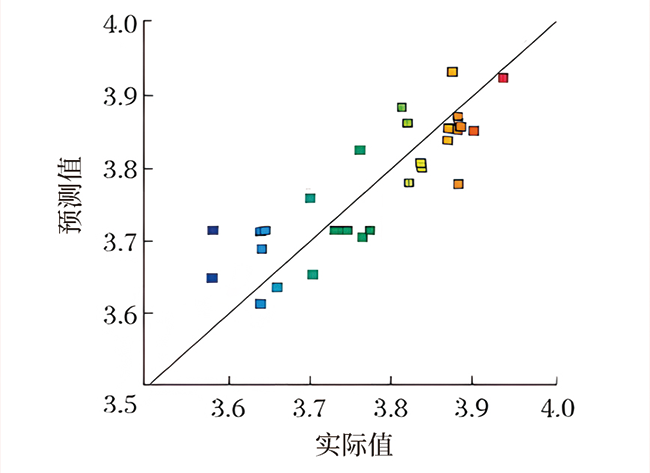
(a) 拟合曲线
(b) 正态分布
图5 拟合曲线与正态分布
2.4 数据分析与模型建立
为了深入分析各个工艺参数对体积收缩率的影响,使用DesignExpert10.0软件对实验数据进行回归分析,并建立响应面模型。首先,对数据进行方差分析,以确定模型的显著性。表6为方差分析结果。从表6可以看出,模型的F值为2.73,对应的P值为0.0318,小于0.05,表明所建立的响应面模型显著。同时,失拟项的P值为0.3005,大于0.05,说明没有显著的失拟现象,这意味着没有足够的证据来拒绝零假设,表明响应面模型与数据拟合效果良好[22]。当考虑实验中的交互项时可以发现,AB和BD表现出显著的交互作用。观察各个独立因素的影响力,发现其影响效果的排序为B>D>A>C,这与之前通过线性回归模型得到的结论相吻合,进一步验证了结果的准确性。相关系数R2达到0.9279,超过0.9的标准。同时,信噪比为5.971,大于4,因此可以判断模型的响应值有足够的区分度,分辨效果较好,可以进行预测。回归系数表明,保压时间对体积收缩率的影响最大,其次是冷却时间、熔体温度和保压压力。
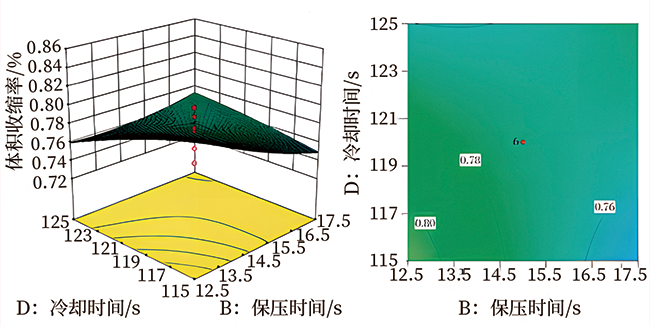
图6为3D等高线相互作用。通过分析3D等高线图,能够评估不同因素之间的交互作用的强度。从图6可以看出,保压时间和冷却时间之间的交互作用特别突出。同时,保压时间和熔体温度之间的交互作用也相当明显[23-24]。
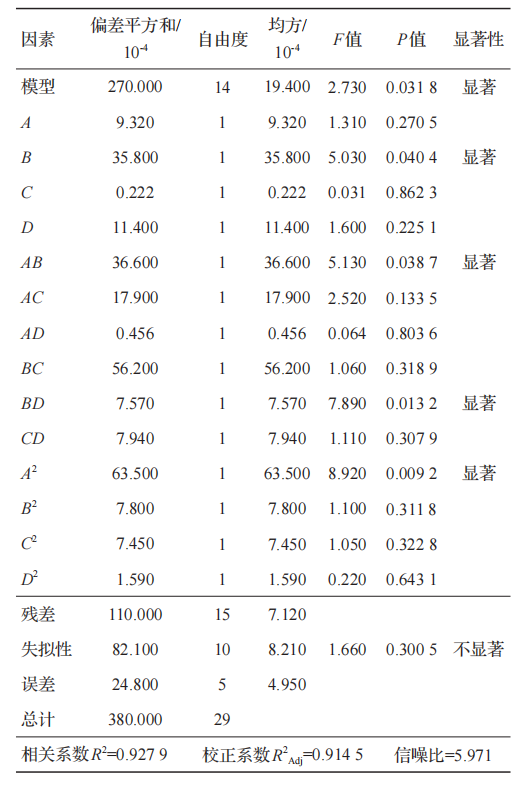
表6 方差分析结果

(a) 熔体温度与保压时间的交互作用
(b) 保压时间与冷却时间的交互作用
图6 3D等高线相互作用
3 模拟验证
根据DesignExpert10.0软件建立的响应面模型进行模拟优化分析,以体积收缩率最小为目标。表7为优化得到的最佳工艺参数组合。
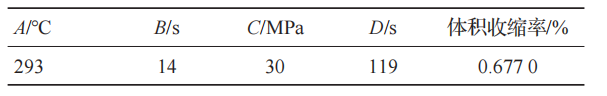
表7 优化得到的最佳工艺参数组合
使用Moldflow软件带入模拟所得的参数,即熔体温度293℃、保压时间14s、保压压力30MPa以及冷却时间119s,以此对制件的体积收缩率进行模拟验证。图7为PC电缆固定管夹优化模拟结果。从图7可以看出,经过Moldflow软件进一步分析优化,制件的体积收缩率为0.6550%。这一结果表明,在优化条件下,工艺参数的合理组合能够显著减少制件的体积收缩率,从而提高制件的质量。在上述优化后的工艺参数条件下,对制件进行模拟验证。验证结果表明,制件的实际体积收缩率0.6550%与预测值0.6770%之间的误差仅为3.2%,这表明所建立的响应面模型具有良好的拟合效果和预测能力。
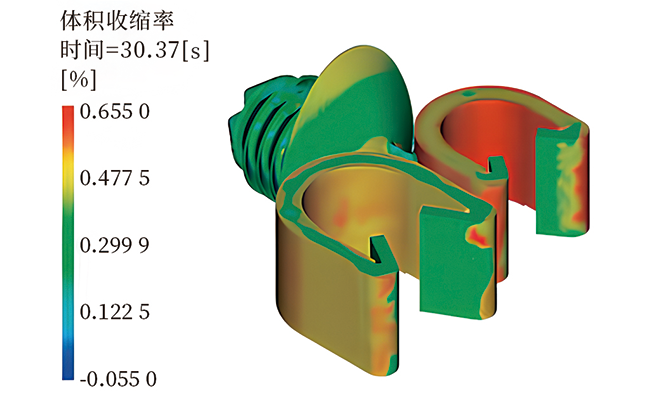
图7 PC电缆固定管夹优化模拟结果
图8为采用优化工艺参数注塑成型得到PC线缆固定管夹样品。从图8可以看出,未见明显缺胶、气泡或熔接线等常见成型缺陷,外观完整且尺寸精度满足设计要求,轴线偏移测量合格。
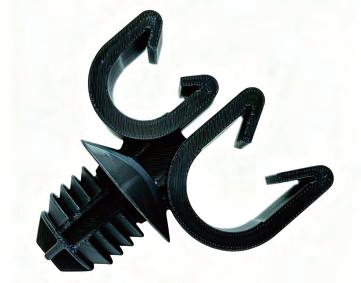
图8 采用优化工艺参数注塑成型得到PC线缆固定管夹样品
4 结论
利用Moldflow软件进行模拟仿真,通过线性回归分析建立体积收缩率的预测模型。该模型能够准确预测不同工艺参数组合下的体积收缩率情况,推动PC材料注塑成型技术的进一步发展。本研究通过CCD方法系统筛选对体积收缩率影响最大的4个工艺参数。得到各影响因素的影响效果排序为:保压压力>保压时间>熔体温度>冷却时间。结合应面模型方程模型对电缆固定管夹注塑成型工艺进行优化,得到最佳工艺参数组合:熔体温度293℃、保压时间14s、保压压力30MPa和冷却时间119s。验证结果显示,制件的体积收缩率由0.9512%减少至0.6550%。
参考文献
[1]吴鹏. 聚碳酸酯蜂窝结构设计及其抗冲击性能研究[D]. 天津: 天津工业大学, 2025.
[2]袁邦剑. 精密注塑模具冷却系统优化及轻量化研究[D]. 上海: 上海应用技术大学, 2023.
[3]KURKIN E I, SADYKOVA V O. Application of short fiber reinforced composite materials multilevel model for design of ultra-light aerospace structures[J]. Procedia Engineering, 2017, 185: 182-189.
[4]马镜涵, 刘泓滨, 汪鑫. 基于响应面模型与人工鱼群算法的汽车车门内饰柱注塑成型优化设计[J]. 工程塑料应用, 2023, 51(3): 64-68.
[5]李嘉成, 张吴飞, 李帅帅. 基于响应面法对注塑工艺参数的优化[J]. 农业装备与车辆工程, 2022, 60(11): 138-141.
[6]张海杰. 基于CAE与遗传神经网络的变速箱壳体压铸工艺优化及质量预测[D]. 盐城: 盐城工学院, 2025.
[7]张腾飞, 王立强, 和康佳. 额温枪外壳模具设计及工艺参数优化[J]. 沈阳化工大学报, 2025, 39(6): 639-646.
[8]刘喜梅, 苑春苗. 基于CAE仿真技术的连接器端子注塑成型优化[J]. 塑料科技, 2025, 53(5): 143-148.
[9]任艳梅. 基于CAE技术的油箱保护罩注塑成型优化研究[J]. 塑料科技, 2025, 53(4): 171-176.
[10]黄振颖, 王文星. 基于CAE技术的减速器箱体注塑成型优化分析[J]. 塑料科技, 2025, 53(2): 151-156.
[11]ADAM L, ASSAKER R. Integrated nonlinear multi-scale material modelling of fiber reinforced plastics with digimat: Application to short and continuous fiber composites[C]//11th World Congress Computational Mechanics (WCCM XI), 5th European Conference Computational Mechanics (ECCM V), 6th European Conference Computational Fluid Dynamics ( ECFD VI). Barcelona: International Center for Numerical Methods in Engineering (CIMME), 2014.
[12]刘锋, 孟海涛, 庞建军, 等. 基于RE-RP/Moldflow/UGNX技术的注塑模具快速设计[J]. 塑料工业, 2020, 48(12): 105-109.
[13]唐杰, 黄荣学, 王全亮, 等. 基于Moldflow汽车灯罩翘曲分析与优化[J]. 塑料, 2020, 49(6): 137-142.
[14]张田荣, 曹宏伟, 赵海. 基于Moldflow的电气分线盒成型优化分析[J]. 合成树脂及塑料, 2020, 37(6): 47-50.
[15]刘昌霖, 高可可, 孙江宏. 基于Moldflow的套管注塑模拟分析及优化[J]. 塑料, 2020, 49(5): 125-128.
[16]李丽, 伍小波. 电子仪表外壳注塑成型工艺研究及模具设计[J]. 塑料科技, 2023, 51(4): 88-92.
[17]皮卫, 熊建武. 基于RBF神经网络断路器注塑成型工艺优化[J]. 塑料科技, 2023, 51(6): 70-74.
[18]PEDRO E. Structural analysis of injection molded components using digimat as an interface software[J]. Engineering, Materials Science, Computer Science, 2017, DOI: 210885510.
[19]王礼. 基于CAE的汽车发动机框架压铸工艺优化[D]. 芜湖: 安徽工程大学, 2019.
[20]SONI G, SINGH R, MITRA M, et al. Modelling matrix damage and fibre-matrix interfacial decohesion in composite laminates via a multi fibre multi-layer representative volume element (M2RVE)[J]. International Journal of Solids and Structures, 2014, 51(2): 449-461.
[21]苑松, 张雪峰, 闫卫林. 注塑工艺对PC/ABS检测性能影响研究[J]. 橡塑技术与装备, 2023, 49(2): 41-45.
[22]李海林, 张呈杰. 基于CAE技术的塑料支架注射模具设计[J]. 塑料科技, 2025, 53(10): 167-172.
[23]樊玲, 谢治军. 基于CAE辅助成型技术的车用刹车仪表灯罩成型工艺优化[J]. 塑料科技, 2025, 53(5): 152-157.
[24]潘莎, 李紫蔓. 基于CAE技术的铜排壳体注塑工艺优化设计[J]. 塑料 科技, 2025, 53(9): 174-178.

 玻纤含量对长玻纤...
 钙钛矿薄膜的均匀...
 用于光伏板静电除...
 聚砜医疗干粉吸入...